
Вал — деталь незаметная ровно до того момента, когда срезает шлицы посреди поля. После этого изготовление валов превращается из плановой задачи в аварийную, а цена ошибки считается не в гривнах, а в сутках простоя. Разберёмся, почему валы выходят из строя досрочно и что проверять, принимая деталь у исполнителя.
Почему вал ломается раньше срока
Металл сам по себе редко бывает виноват. В девяти случаях из десяти разрушение готовила либо конструкция узла, либо технология изготовления.
- Концентраторы напряжений. Шпоночный паз, канавка под стопорное кольцо, резкий переход диаметров без галтели — именно там начинается усталостная трещина. Радиус галтели в 0,5 мм вместо 2 мм сокращает ресурс в разы, хотя на чертеже разница выглядит незначительной.
- Перекос опор. Изношенные посадочные места под подшипники дают биение, вал работает на изгиб с каждым оборотом и вырабатывает усталостный ресурс за один сезон.
- Неподходящая сталь. Деталь, рассчитанная на цементуемую сталь, выточенная из обычной конструкционной, внешне ничем не отличается. Разница вылезет под нагрузкой.
- Пропущенная термообработка. Самая распространённая экономия: шлицы и зубья мягкие, смять их можно за пару недель интенсивной работы.
- Дисбаланс. Для быстроходных валов и шнеков некомпенсированный дисбаланс убивает не столько сам вал, сколько подшипниковые узлы вокруг него.
Отсюда простой вывод: заказывая деталь, вы заказываете не «кусок точёного металла», а совокупность материала, геометрии и термообработки. Выпадение любого элемента обнуляет остальные два.
Виды валов: разберитесь в терминах до разговора с производством
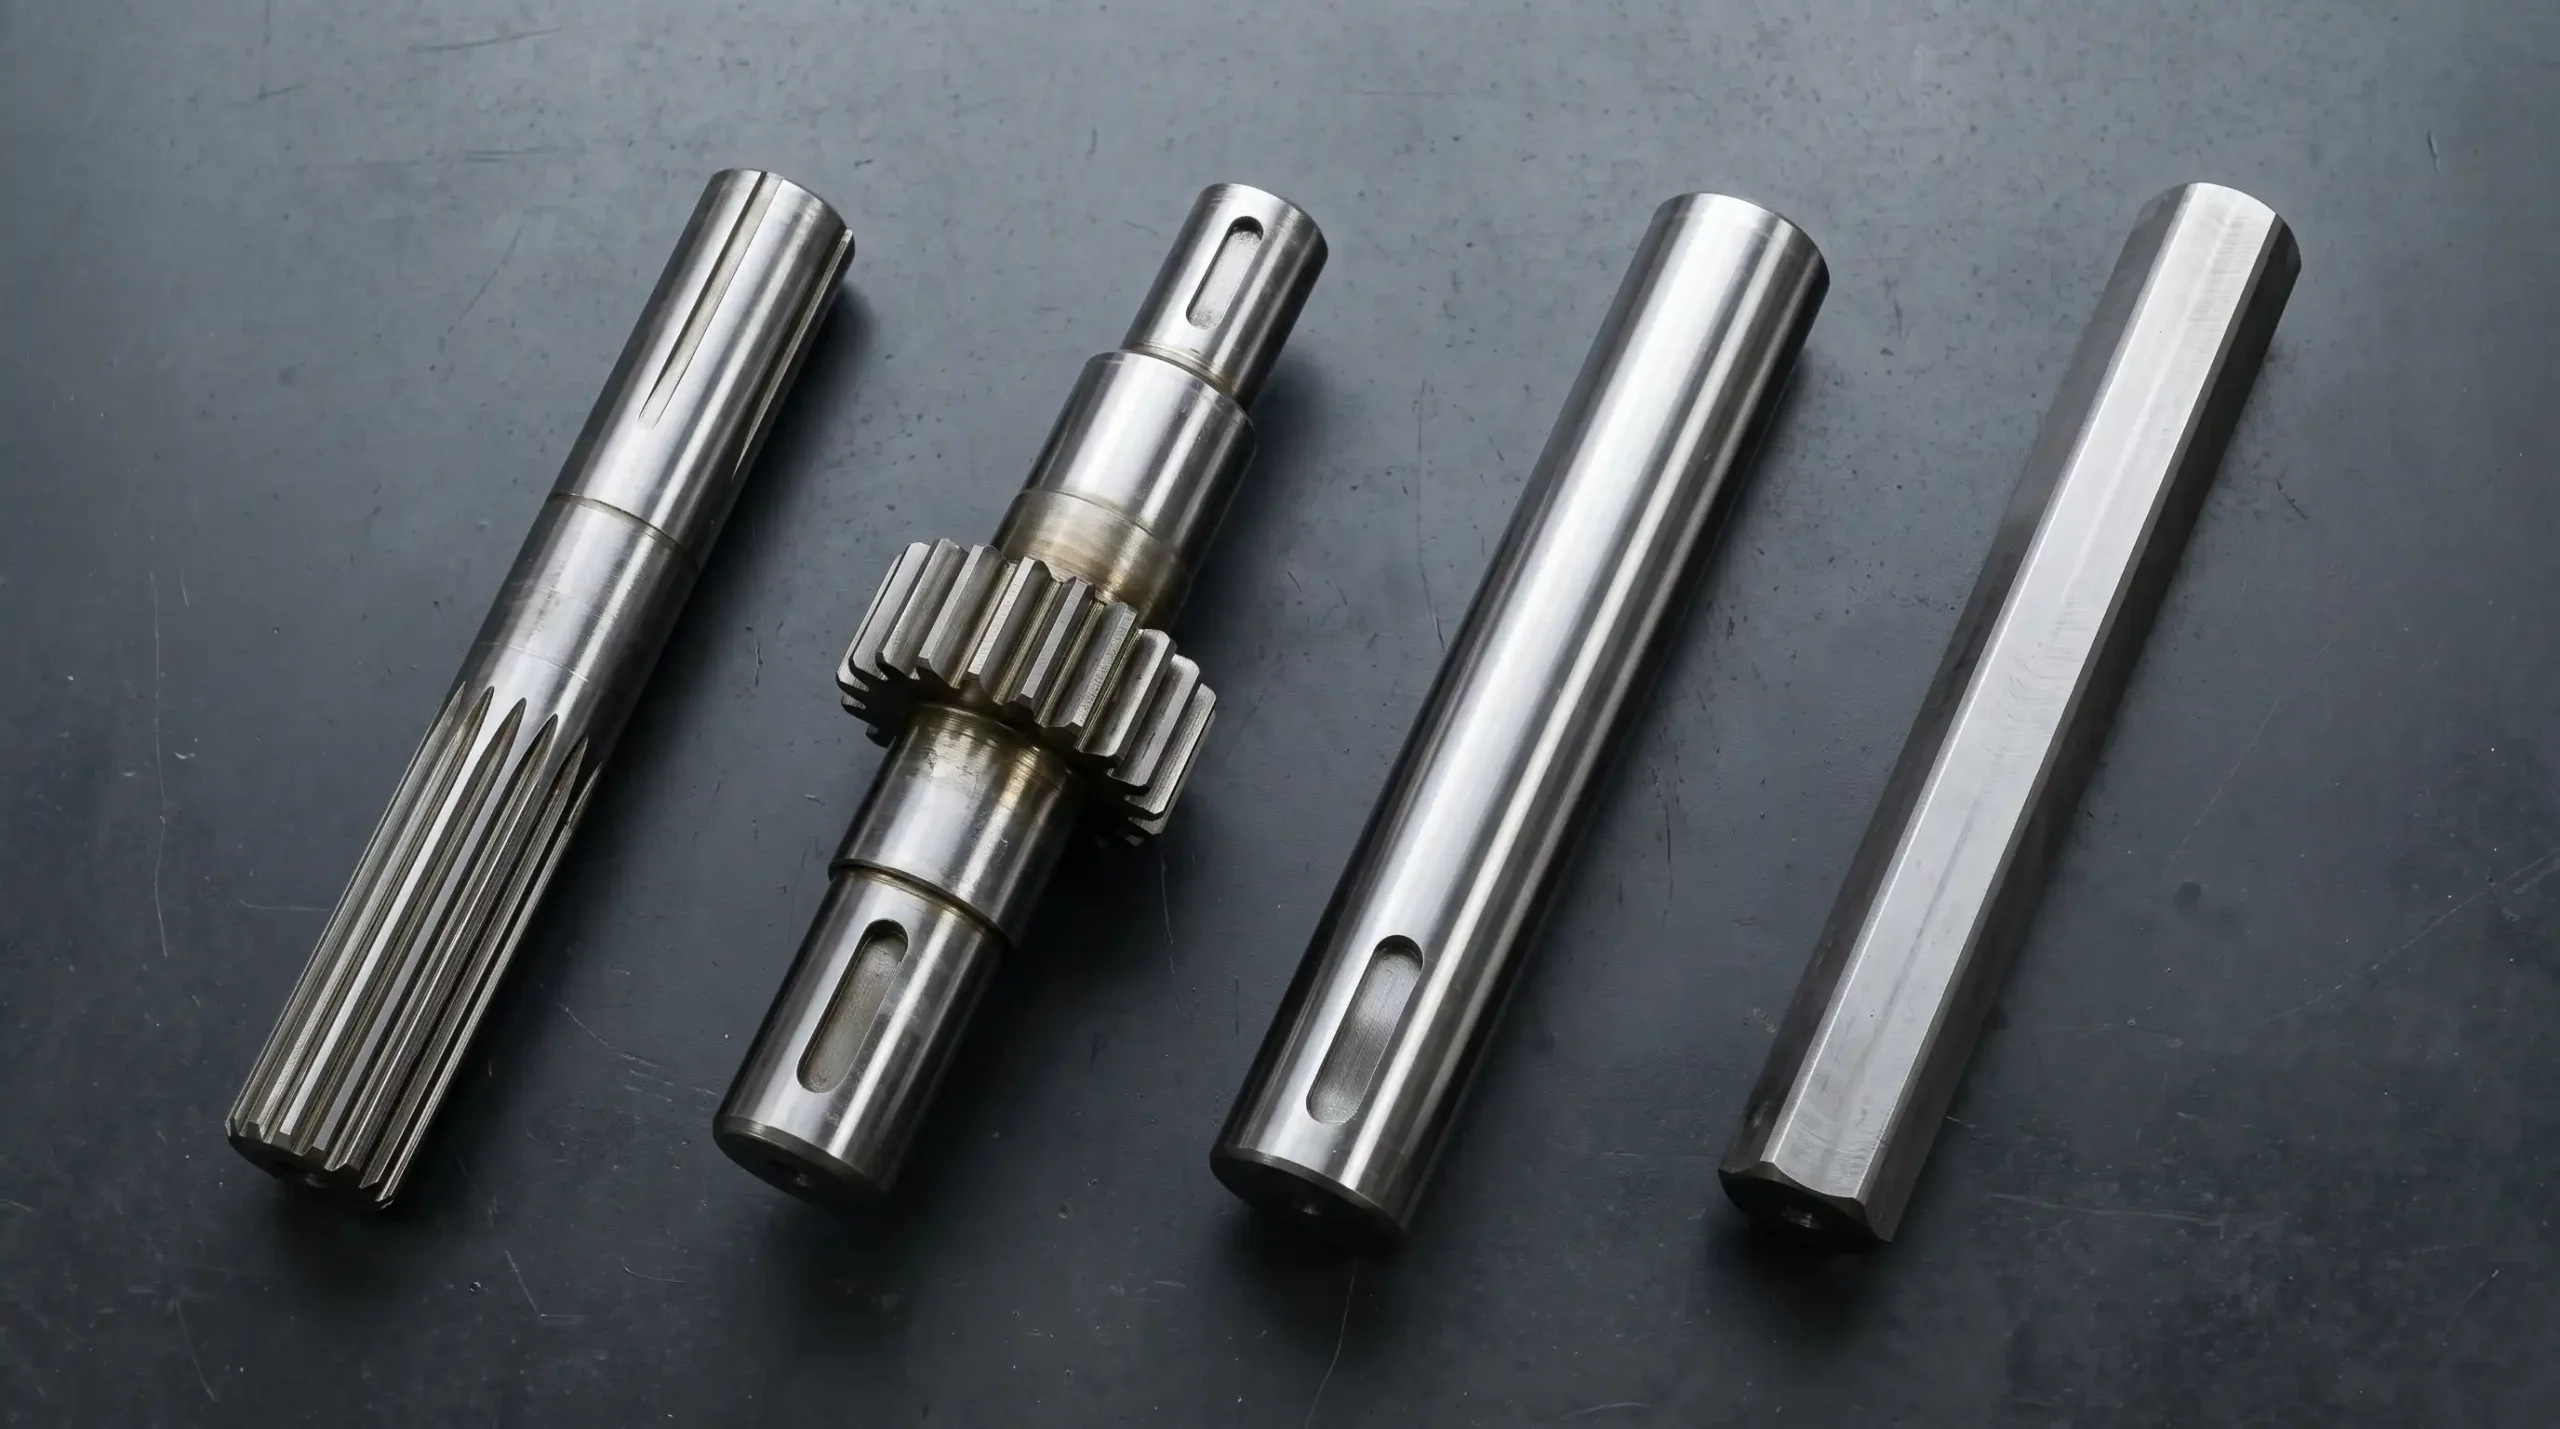
Половина недоразумений при заказе возникает из-за того, что заказчик и технолог называют деталь по-разному. Базовая номенклатура выглядит так:
- Гладкие валы и оси — простейший вариант, работают на изгиб и как опора вращения.
- Шлицевые — передают момент через продольные выступы. Шлицы бывают прямобочные и эвольвентные, их путать нельзя: деталь просто не сядет на место.
- Шпоночные — дешевле шлицевых, но несут меньший момент и хуже переносят реверс и ударные нагрузки.
- Зубчатые валы и вал-шестерни — зубчатый венец нарезан прямо на теле вала. Зуб бывает прямой, косой и круговой, и каждый тип требует своего оборудования.
- Конические — с посадочной поверхностью под конус, дают точное центрирование без люфта.
- Шестигранные и профильные — типичны для приводов шнеков и транспортёров в уборочной технике.
Если названия детали вы не знаете, спорить с терминологией не нужно: у производителя всегда есть вариант «по образцу», о нём ниже.
Цементация и термообработка: то, на чём экономят чаще всего
Вал должен быть твёрдым снаружи и вязким внутри. Твёрдая поверхность сопротивляется износу и смятию, вязкая сердцевина гасит ударные нагрузки и не даёт детали лопнуть.
Достигается это химико-термической обработкой. При цементации поверхностный слой насыщается углеродом, затем деталь закаливают и отпускают. Поверхность получает высокую твёрдость, сердцевина остаётся пластичной. Глубина слоя подбирается под модуль зуба и характер нагрузки — универсального значения нет, и если исполнитель называет его не задумываясь, это плохой знак.
Что стоит проговорить отдельно:
- Какая сталь используется и почему именно она.
- Проводится ли цементация или деталь ограничивается закалкой ТВЧ.
- Какая твёрдость на рабочих поверхностях достигается после обработки.
- Выполняется ли шлифовка после термообработки — при закалке деталь ведёт, и без финишной операции точность посадок теряется.
На сложных деталях цементация с термообработкой — не опция, а обязательная часть техпроцесса. Именно так изготавливают валы на производстве «Агротехмаш» в Днепре: механическая обработка на собственном оборудовании плюс термический цикл.
Чертёж или образец: два пути заказа
По чертежу. Идеальный вариант: есть размеры, допуски, класс шероховатости, марка стали, требования к твёрдости. Производство работает без догадок, ответственность за геометрию лежит на документе.
По образцу. Реальность, с которой сталкивается большинство хозяйств: чертежа нет, оригинал снят с производства или ждать его три месяца. Тогда порядок действий такой:
- Сдать старую деталь целиком, включая обломки — по сколу видно характер разрушения.
- Приложить сопряжённые элементы (шестерню, звёздочку, полумуфту), чтобы проверить посадки вживую.
- Назвать модель техники и каталожный номер, если он известен.
- Обсудить, что именно повторять, а что улучшить: слабое место оригинала часто можно усилить без изменения посадочных размеров.
- Согласовать эскиз, снятый с образца, до запуска в работу.
Пятый пункт пропускают чаще всего, а он самый дешёвый способ поймать ошибку до того, как она превратится в стружку.
Чек-лист проверки исполнителя
Перед оплатой пройдитесь по списку:
- Есть ли собственный станочный парк или работа отдаётся на сторону — от этого зависят реальные сроки.
- Выполняется ли термообработка на месте.
- Готовы ли показать фото прошлых работ по схожим деталям.
- Что написано в договоре о гарантии на детали собственного изготовления.
- Можно ли получить деталь под обмер перед установкой.
- Насколько подробно менеджер расспрашивает о задаче — хороший признак, когда вопросов много.
Сроки и здравый смысл в разгар сезона
В уборку решают не цена и не бренд, а срок. Сравнивать нужно честно: ожидание оригинального узла из-за границы против изготовления по образцу у местного производства. Второй вариант часто выигрывает недели, а по деталям, снятым с производства, оказывается единственным.
Компания Agrotechmach работает как раз в этой нише: валы, вал-шестерни, звёздочки, шкивы, шестерни, роторы и битеры под технику Case, CLAAS, John Deere, Great Plains, Lemken, Kuhn и другие марки, с отправкой по Украине. Каталог на сайте неполный — наличие и стоимость уточняют у менеджеров, и это нормальная практика для производства, которое значительную часть заказов делает штучно.
И последнее. Заведите привычку сохранять эскиз каждой изготовленной детали. Через два-три года, когда узел снова потребует внимания, этот листок сэкономит вам неделю.